


Радиально-сверлильный станок OVTO 2A554


- Описание
- Особенности
- Характеристики
- Комплектация
Благодаря своей универсальности станок находит применение везде, где требуется обработка отверстий - от ремонтного цеха до крупносерийного производства.
На станках можно производить сверление в сплошном материале, рассверливание, зенкерование, развертывание, подрезку торцов, нарезку резьбы метчиками и другие подобные операции.
Применение приспособлений и специального инструмента значительно повышает производительность станков и расширяет круг возможных операций, позволяя производить на них выточку внутренних канавок, вырезку круглых пластин из листа и т.д. При соответствующей оснастке на станке можно выполнять многие операции, характерные для расточных станков.
СОСТАВ СТАНКА
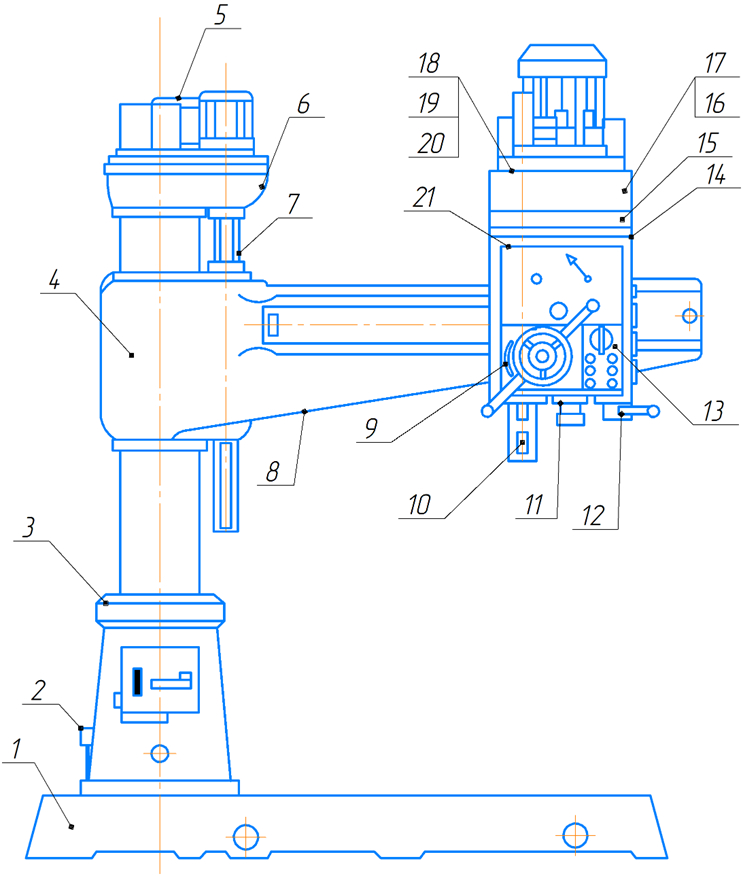
1 - Основание
2 - Система охлаждения
3 - Колонна
4 - Рукав
5 - Гидростанция
6 - Редуктор
7 - Механизм подъема
8 - Электрооборудование
9 - Механизм ручного перемещения колонны
10 - Шпиндель
11 - Механизм подач
12 - Рычаг управления муфтой
13 - Электрооборудование головки
14 - Зажим головки
15 - Установка насосная
16 - Смазка
17 - Гидрокоммуникация
18 - Муфта
19 - Коробка скоростей
20 - Коробка подач
21 - Головка сверлильная
Основанием станка является фундаментная плита, на которой неподвижно закреплен цоколь. В цоколе на подшипниках монтируется колонна, выполненная из стальной трубы. Рукав станка со сверлильной головкой размещен на колонне и перемещается по ней с помощью механизма подъема, смонтированного в корпусе на верхнем торце колонны. В этом же корпусе расположено гидромеханическое устройство для зажима колонны и токопроводящее устройство для питания поворотных и подвижных частей станка. Механизм подъема связан с рукавом ходовым винтом.
Сверлильная головка выполнена в виде отдельного силового агрегата и состоит из коробки скоростей и подач, механизмов подачи и ускоренного отвода шпинделя, шпинделя с противовесом и других узлов. Она перемещается по направляющим рукава вручную. -В нужном положении головка фиксируется установленным на ней механизмом зажима.
В фундаментной плите выполнен бак и закреплена насосная установка для подачи охлаждающей жидкости к инструменту. На плите устанавливается стол для обработки на нем деталей небольшого размера.
Все органы управления станком сосредоточены на сверлильной головке. На панели цоколя размещены только кнопки вводного выключателя, подключающего станок к внешней электросети. Для освещения рабочей зоны в нижней части сверлильной головки установлена электроарматура.
Плита, цоколь, колонна
Фундаментная плита I выполнена в виде жесткой отливки, усиленной продольными и поперечными ребрами. Вдоль рабочей поверхности плиты расположены Т-образные пазы для крепления стола, обрабатываемых изделий или специальных приспособлений.
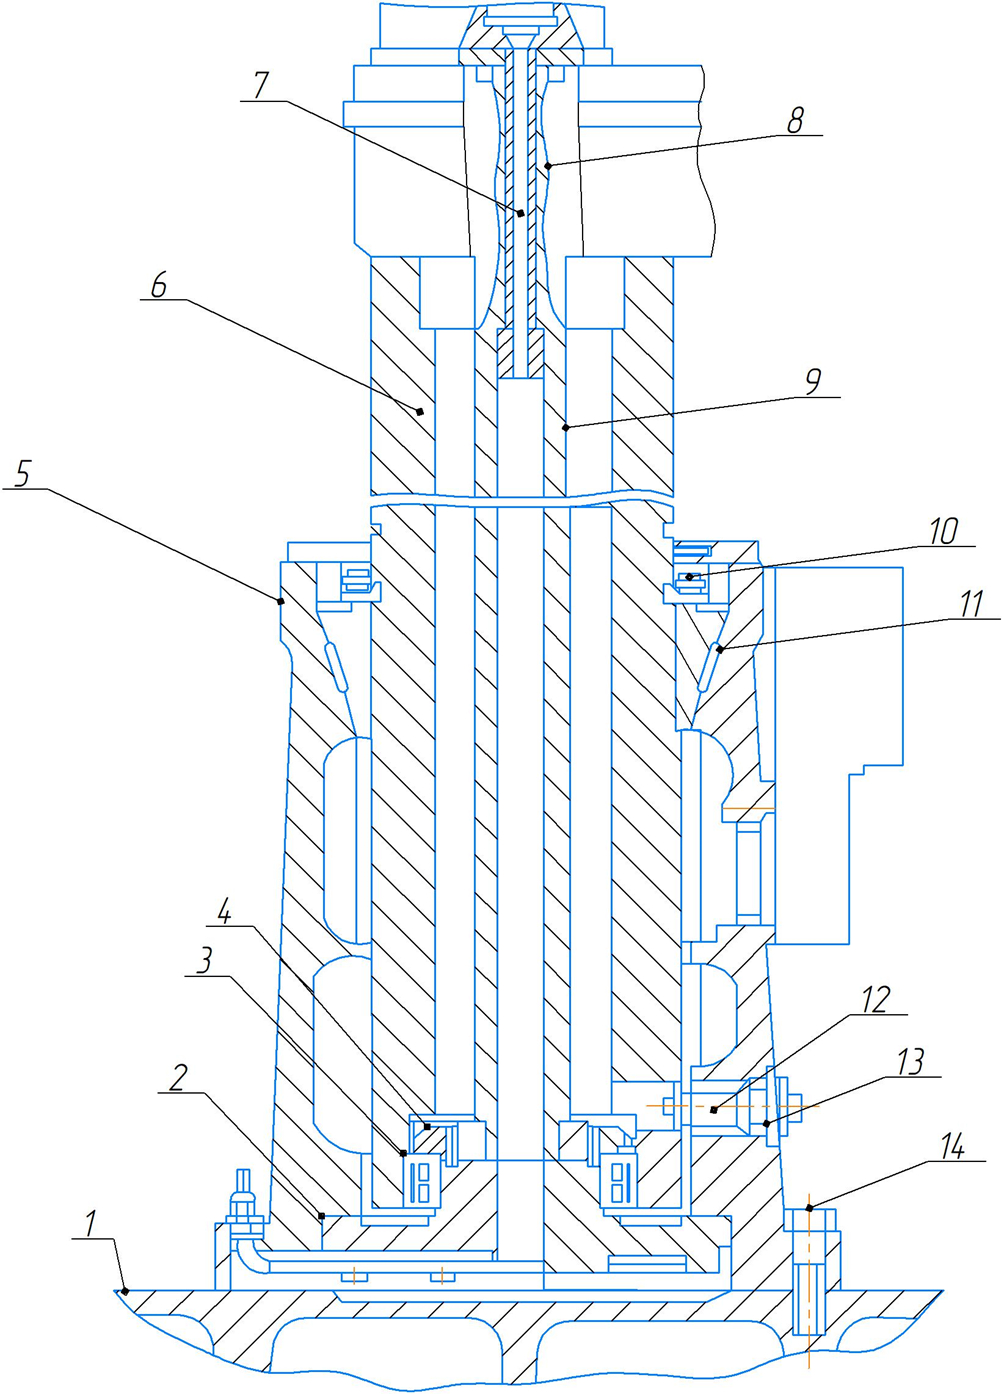
На плите неподвижно укреплен болтами 14 цоколь 5, в котором на роликовых подшипниках 3 и 10 установлена колонна 6. Эта наиболее нагруженная деталь станка выполнена из стальной трубы и имеет закаленную, чисто обработанную рабочую поверхность, по которой перемещается рукав.
Рукав, его зажим на колонне и механизм подъема
Рукав охватывает колонну и перемещается по ней в вертикальном направлении. По направляющим рукава в радиальном направлении перемещается сверлильная головка. Специальная шпонка, входящая в паз колонны, препятствует повороту рукава вокруг колонны. Во всех случаях, когда рукав не перемещается по колонне, он зажат на ней, что разгружает шпонку от усилий, возникающих при сверлении, и обеспечивает безопасность работы на станке.
Перемещение рукава по колонне производится при помощи механизма подъема.
Сверлильная головка
Сверлильная головка является самостоятельным силовым агрегатом, состоящим из нескольких сборочных единиц, монтирующихся в общем корпусе головки.
Сверлильная головка размещена на направляющих рукава, по которым легко перемещается в радиальном направлении
На передней лицевой стороне сверлильной головки рядом с рукоятками штурвального устройства расположен электрический пульт управления станком.
Коробки скоростей и подач расположены в верхней части головки. К задней плоскости сверлильной головки прикреплена панель управления гидросистемой.
Коробка скоростей
Коробка скоростей расположена в верхней части сверлильной головки и предназначена для сообщения шпинделю различных ступеней частоты вращения. Различные скорости сообщаются шпинделю за счет включения соответствующих подвижных вдоль оси валов зубчатых блоков.
Коробка подач
Коробка подач расположена между шпинделем и механизмом подачи
Шпиндель
Шпиндель станка размещен в выдвижной пиноли
Передача крутящего момента от коробки скоростей на шпиндель осуществляется через хвостовую часть его, которая своими шлицами сопрягается с гильзой. У коробки скоростей. Нижняя утолщенная часть шпинделя имеет конусное отверстие (Морзе № 5) для установки инструмента.
Система охлаждения
В фундаментной плите расположен резервуар для охлаждающей жидкости, которая заливается через отверстия, закрытые крышками 1.
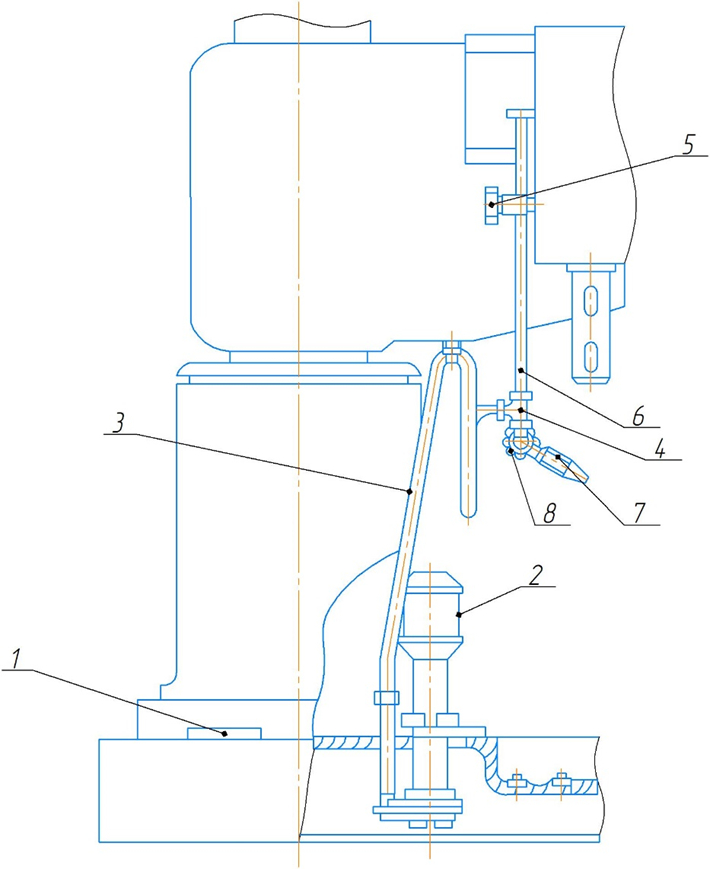
Жидкость подается к сверлильной головке погруженным электронасосом 2 по шлангу 3, подсоединенному к тройнику 4 с поворотным соединением 8 и наконечником 7.
Положение наконечника по высоте можно регулировать, перемещая штангу 6, закрепляемую в нужном месте винтом 5.
После включения электронасоса пуск охлаждающей жидкости и регулирование потока осуществляются поворотом наконечника 7.
Охлаждающая жидкость возвращается в резервуар по каналам плиты через отверстия, защищенные сетками
Схема кинематическая
Кинематическая схема станка состоит из следующих кинематических цепей:
• вращения шпинделя
• движения подач;
• вертикального перемещения рукава;
• перемещения сверлильной головки по рукаву;

Колонна поворачивается вокруг оси на максимальный угол ±180°.
Рукав двигается вдоль колонны, сверлильная головка перемещается по рукаву.
Подъем рукава осуществляется за счет двигателя, шарико-винтовой передачи и гайки для подъема рычага.
Имеется контргайка на гайке подъема, которая предотвращает падение рукава. Гидравлика обеспечивает зажим рукава
ромбовидным блоком. Ромбовидный блок фиксируется после зажатия. Рукав автоматически фиксируется после окончания подъема или опускания, которые контролируются электрическим переключателем на гидроцилиндре.
С помощью гидравлики обеспечивается зажим сверлильной головки и колонны, зажим может выполняться вместе и по отдельности.
ЭЛЕКТРООБОРУДОВАНИЕ
Общие сведения
Электроаппаратура смонтирована в нише, выполненной с обратной стороны рукава.
Краткая характеристика
Род тока – переменный , 3-х фазный.
Напряжение – 380 В; 50 Гц,
Напряжение цепей управления: – переменного тока 110В, 24 В; 50 Гц.
Напряжение цепей сигнализации – 24 В; 50 Гц.
Напряжение цепей освещения – 24 В; 50 Гц.
Количество линий освещения – 1.
Электродвигатели, участвующие в трансмиссии:
М1 - основной электродвигатель.
М2 – электродвигатель, обеспечивающий подъем и опускание механической руки.
M3 – электродвигатель гидравлической системы, обеспечивающий давление.
М4 – насос охлаждающей жидкости.
Описание работы электросхемы станка
Подъем и опускание рукава
Нажмите кнопку подъема или опускания рукава, электромагнитный пускатель замкнется, будет запущен электродвигатель М3, масло под давлением поступит в свободный масляный резервуар через распределитель, воздействуя на поршень и ромбовидный блок, в результате чего зажим рукава будет ослаблен. Одновременно поршень через пружину активирует концевой выключатель, цепь электромагнитного пускателя переменного тока разомкнется, разомкнув цепь электромагнитного пускателя переменного тока, электродвигатель M3 остановится, электродвигатель М2 начнет вращение, рукав опустится или поднимется.
Если зажим рукава не ослаблен, цепь концевого выключателя не может замкнуться, электромагнитный пускатель переменного тока не замкнет цепь, рукав останется неподвижным.
Когда рукав достигает целевой точки, подъем или опускание можно остановить нажатием кнопки.
Электромагнитный пускатель переменного тока замыкает цепь на 1,5 секунды позже, электродвигатель движения M3 начинает подачу масла под давлением. Масло под давлением поступает в полость зажимного механизма, рукав зажимается, одновременно поршень активирует через пружину концевой выключатель, электромагнитный пускатель отключается, электродвигатель останавливается.
Концевой выключатель ограничивает ход рукава, концевой выключатель срабатывает, когда рукав достигает конечного положения. Электромагнитный пускатель переменного тока размыкает цепь, электродвигатель M2 останавливается, рукав прекращает движение по вертикали.
Автоматический зажим рукава управляется с помощью концевого выключателя. Существует несколько условий, при которых электродвигатель гидравлической системы работает с перегрузкой в течение длительного времени, например, при наличии неисправности функции зажима гидравлической системы или в случае неправильной настройки концевого выключателя, при которой датчик не отключается после зажима рукава.
Настройте термореле, чтобы избежать перегрузки электродвигателя гидравлической системы. Параметры настройки устанавливаются в зависимости от параметров тока, указанных на заводской табличке электродвигателя M3.
Ослабление зажима или зажим стойки и передней бабки можно выполнить независимо или одновременно.
Синхронное ослабление или зажим стойки и передней бабки.
Установите селекторный переключатель в среднее положение, одновременно нажмите кнопку ослабления зажима. Электромагнит активируется, электромагнитный пускатель переменного тока активируется, электродвигатель движения M3 запустится, масло под давлением поступит в свободную полость, активируются поршень и ромбовидный блок, зажим стойки и передней бабки будет ослаблен.
Ослабление зажима или зажим стойки и передней бабки можно выполнить независимо.
Установите селекторный переключатель в левое положение, одновременно нажмите кнопку ослабления зажима, электромагнит активируются независимо, электромагнитный пускатель переменного тока активируется, электродвигатель движения по часовой стрелке M3 запустится, масло под давлением поступит в свободную полость, активируются поршень и ромбовидный блок, зажим стойки и передней бабки будет осуществлен по отдельности.
Пуск и останов насоса охлаждающей жидкости
Питание электродвигателя насоса охлаждающей жидкости включается и отключается с помощью кнопки QS2.
Аварийный останов и сброс
Нажмите кнопку аварийного останова, станок остановится. Для сброса необходимо повернуть кнопку аварийного останова SB1 в направлении стрелки.
Внимание: Некоторые электрические части остаются под напряжением после нажатия кнопки аварийного останова, напряжение полностью отключается только после выключения основного размыкателя.
Останов станка
Перед выполнением ремонта станка необходимо выключить основной размыкатель.
СИСТЕМА СМАЗКИ
Описание
Станок снабжен комбинированной системой смазки. Смазка трущейся пары колонны-рукав осуществляется автоматически при помощи плунжерного насоса, который при каждом срабатывании механизма отжима рукава подает порцию масла к трущимся поверхностям.
Механизмы, расположенные внутри сверлильной головки, смазываются автоматически от общей гидросистемы сверлильной головки.
Остальные трущиеся элементы станка смазываются вручную.
По окончании смены смазывать тонким слоем масла все наружные обработанные неокрашенные поверхности станка.
Указания по эксплуатации системы смазки
От степени загрязнения масла зависит четкость и безопасность работы всех гидроаппаратов системы и насосов. В связи с этим рекомендуется периодически, но не реже одного раза в 3 месяца проверить состояние масла в гидробаке.
ВНИМАНИЕ! Заливку масла производить при отключенном от электросети станке.
Систематическая и своевременная смазка механизмов, применение масел надлежащего качества и постоянное соблюдение правил функционирования смазочных устройств обеспечивает длительную сохранность станка.
Для создания нормальных условий смазки наружной колонны следует при первоначальном пуске обеспечить наличие масла в нагнетательном трубопроводе путем нагнетания его плунжерным насосом.
До первоначальной заливки масла необходимо промыть все масляные емкости и заполнять их соответствующим маслом.
Контроль уровня масла в резервуаре гидросистемы станочной части и в бачке смазки рукава производится визуально-смотреть уровень смотрового окна. Перед заливкой масло должно быть предварительно профильтровано.
Смену масла рекомендуется производить через каждые 3 месяца.
После слива масла, при его замене, необходимо тщательно промыть масляные емкости.
Периодически во время работы следует наблюдать за нормальной работой системы смазки. Если в процессе эксплуатации станка насос сверлильной головки перестанет подавать масло, то наиболее вероятной причиной этого будет низкий уровень масла в сверлильной головке. В этом случае необходимо долить масло, контролируя уровень по маслоуказателю.
Карта смазки
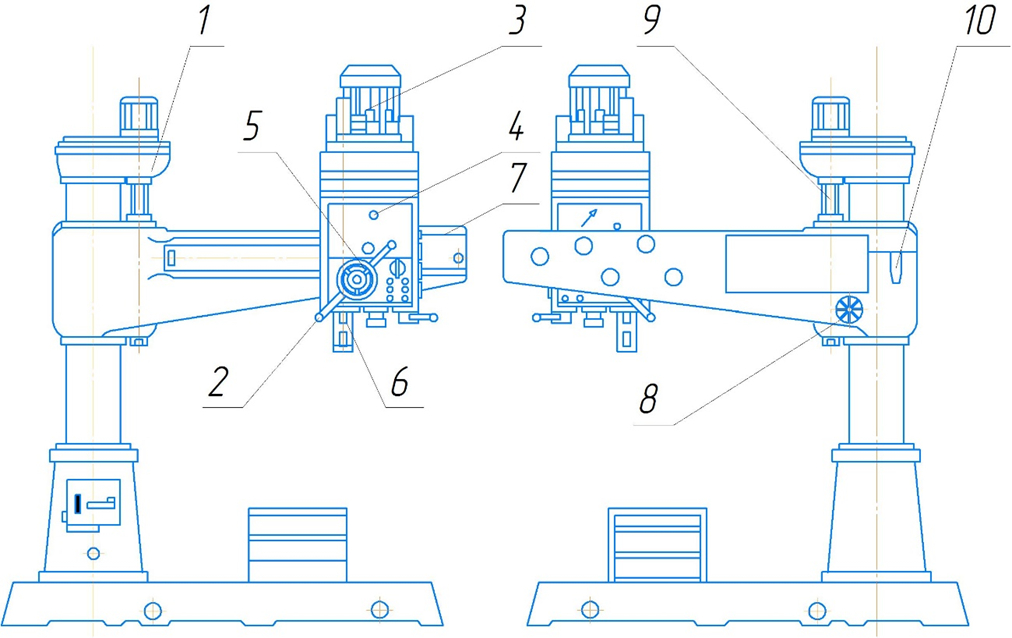
Масло индустриальное И-20А:
1 - Масляный резервуар подъемного механизма - Замена масла раз в три месяца
2 - Масляный резервуар под редуктором - Замена масла раз в три месяца
3 - Шпонка шпинделя - Раз в неделю
4 - Масляный резервуар на редукторе - Замена масла раз в три месяца
5 - Червячная передача - Раз в неделю
6 - Подшипники шпинделя - Раз в месяц
8 - Крепление насоса масляного резервуара - Замена масла раз в три месяца
10 - Стойка резервуара Насоса смазки - Шесть раз за смену
Масло индустриальное И-40А:
7 - Направляющая подъемного механизма - Шесть раз за смену
9 - Шарико-винтовая передача подъемника коромысла - Замена масла раз в неделю
ПОРЯДОК УСТАНОВКИ
Распаковка
Станок отправляется потребителю в собранном виде, сверлильная головка закрепляется упорами, исключающими ее перемещение по рукаву.
Необходимо аккуратно вскрыть упаковку, в противном случае можно поцарапать краску поверхности станка. После открытия упаковки проверьте все детали в соответствии с упаковочным листом. Кроме того, удостоверьтесь в отсутствии повреждений и правильной комплектации поставки, при необходимости своевременно уведомите производителя для быстрого решения вопроса. Не подключайте источник питания к станку в процессе разгрузки, не ослабляйте рукояти зажимов, в противном случае это может привести к серьезным травмам.
Транспортирование
Ослабьте гайку, которой привинчен рабочий стол и станина станка, после чего поверните рабочий стол на 90° в горизонтальной плоскости, затем переместите его к центру тяжести станка по продольным осям. Снова зафиксируйте рабочий стол на станине, наденьте стропы, разместите мягкие предметы между стропами и поверхностями станка, чтобы избежать повреждения поверхности, затем поднимите станок.
Рис.Схема транспортировки
Обвязывать станок необходимо текстильным стропом соответствующей грузоподъемности, без повреждений.
При обвязке следите, чтобы строп не касался рукояток и других малопрочных деталей станка, а в местах соприкосновения стропа с окрашенными поверхностями необходимо вкладывать прокладки во избежание порчи окраски.
При транспортировке к месту установки и опускании на фундамент станок не должен подвергаться сильным толчкам.
Монтаж
Для поддержания стабильной работы и высокой точности при механической обработке станок должен быть установлен на бетонном фундаменте. Перед монтажом необходимо принимать во внимание другое оборудование, находящееся непосредственной близости к станку, а также обеспечение безопасных проходов. Минимальное расстояние в горизонтальном направлении должно быть не менее 800мм. Глубина заложения фундамента должна быть не менее 500 мм.
Станок допускает обработку деталей, установленных вне плиты. В этом случае фундамент становится частью системы, воспринимающей усилия сверления, и должен быть запроектирован с учетом этого фактора. Дополнительные плиты следует устанавливать перпендикулярно к шпинделю.
Для этого сверлильную головку устанавливают в среднем положении на рукаве, а рукав в среднем положении по высоте. Выверку производят коленчатой оправкой.
При изготовлении фундамента, в местах установки фундаментных болтов, должны быть сделаны пирамидальные колодцы.
Установленный на фундаменте станок выверяется грубо по уровню с помощью восьми стальных клиньев шириной 60 мм, толщиной 15 мм с уклоном не более 5°, после чего фундаментные болты в колодцах заливаются жидким цементным раствором.
При заливке колодцев необходимо следить, чтобы не нарушалось вертикальное положение фундаментных болтов.
После затвердевания раствора в колодцах, гайки фундаментных болтов слегка подтягивают, удаляют стопорный винт снять стопорную пластину, подключают станок к сети, удаляют антикоррозийное покрытие и приступают к окончательной выверке станка.
Снятие антикоррозийных покрытий
При упаковке станка все наружные обработанные поверхности предохраняются от коррозии в пути жировым или лаковым покрытием.
Удаление антикоррозийного покрытия производится чистой ветошью. Применение для этой цели металлических скребков не разрешается.
После полной очистки станка от антикоррозийных покрытий и пыли весь станок протирается насухо, а обработанные поверхности протираются ветошью, слегка смоченной в машинном масле.
В связи с тем, что очистка стыков подвижных соединений затруднительна, ее следует повторить в этих местах после подключения станка к электросети и смещения подвижных частей со своих мест.
ПОДГОТОВКА К ПУСКУ
- После установки станка на фундамент необходимо освободить закрепленные для транспортирования рукав, сверлильную головку, колонну.
- После очистки антикоррозийного покрытия установленный на фундамент станок подключается к электросети. При этом обязательно заземление станка по действующим нормам техники безопасности.
- Правильность фазировки проверяется включением одной из кнопок вертикального перемещения рукава. Если направление перемещения не соответствует стрелкам, следует поменять местами два подводящих провода на вводной клемме цоколя.
- После подключения станка заполняют маслом резервуары и производят смазку трущихся частей.
- Основные требования, связанные с первоначальным пуском, изложены в разд. «электрооборудование». Кроме того, необходимо соблюдать следующий порядок:
- Поднимите рукав к верхней части стойки, затем опустите вниз, чтобы проверить, насколько легко он перемещается.
- Проверяют действие механизмов зажима.
- Нажатием на кнопки проверяется совместная и раздельная работа зажимов. В отжатом положении рукав с колонной должны легко вращаться относительно цоколя, а сверлильная головка должна легко перемещаться вдоль рукава маховиком перемещения.
- При нажатии на кнопки вертикального перемещения рукава направление перемещения должно соответствовать стрелке. При первых нескольких оборотах винта происходит отжим рукава, а затем начинается перемещение рукава в соответствующем направлении. При нажатии на кнопку "Вверх" начинается перемещение рукава вверх. Перемещение рукава вниз происходит при нажатии на кнопку "Вниз". При прекращении воздействия на кнопку, перемещение должно прекращаться, а винт реверсируется и совершает несколько оборотов для зажима рукава, после чего останавливается.
- При нажатии на кнопку "Пуск" шпинделя включается главный электродвигатель сверлильной головки и маслонасос начинает подавать масло в гидросистему. При переводе рукоятки 1-13 в одно из крайних положений шпиндель начинает вращаться в направлении поворота рукоятки.
- Отрегулируйте силу зажима между стойкой и рукавом, убедитесь, что зазор между отверстием рукава и стойкой после зажатия не превышает 0,04мм.
- Отрегулируйте точность установки каждого элемента, убедитесь, что значения не превышают значений перечня испытаний на точность.
- Поднимите и опустите рукав, зажмите переднюю бабку и стойку, выполните максимальный ход передней бабки, максимальный ход рукава, ручную и механическую подачу шпинделя, шпиндель по часовой стрелке и против часовой стрелки, прогоните шпиндель на различных скоростях и в нейтральной позиции. Проверьте скорость шпинделя и подачу во время различных операций, запустите и остановите шпиндель.
- Если в вышеперечисленных условиях станок работает нормально, запустите станок и оставьте его работать на холостом ходу по меньшей мере на 30 минут. Если все работает исправно, станок может эксплуатироваться.
После зажима головки, несоблюдение этого требования может привести к аварии и травме сверловщика.
ВНИМАНИЕ! НЕ ДОПУСКАЕТСЯ включать большие механические подачи в сочетании с большой частотой вращения. это может привести к поломке станка.
ПОРЯДОК РАБОТЫ
Органы управления
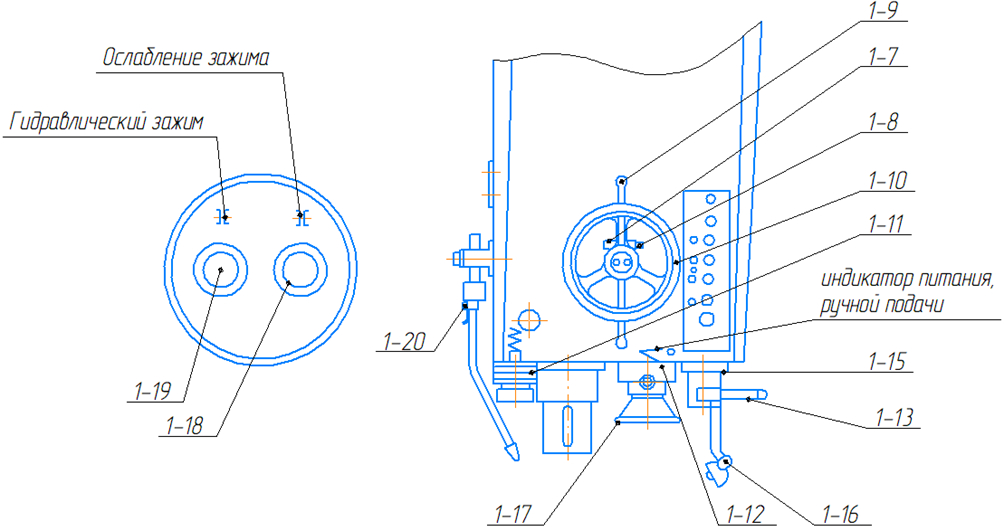
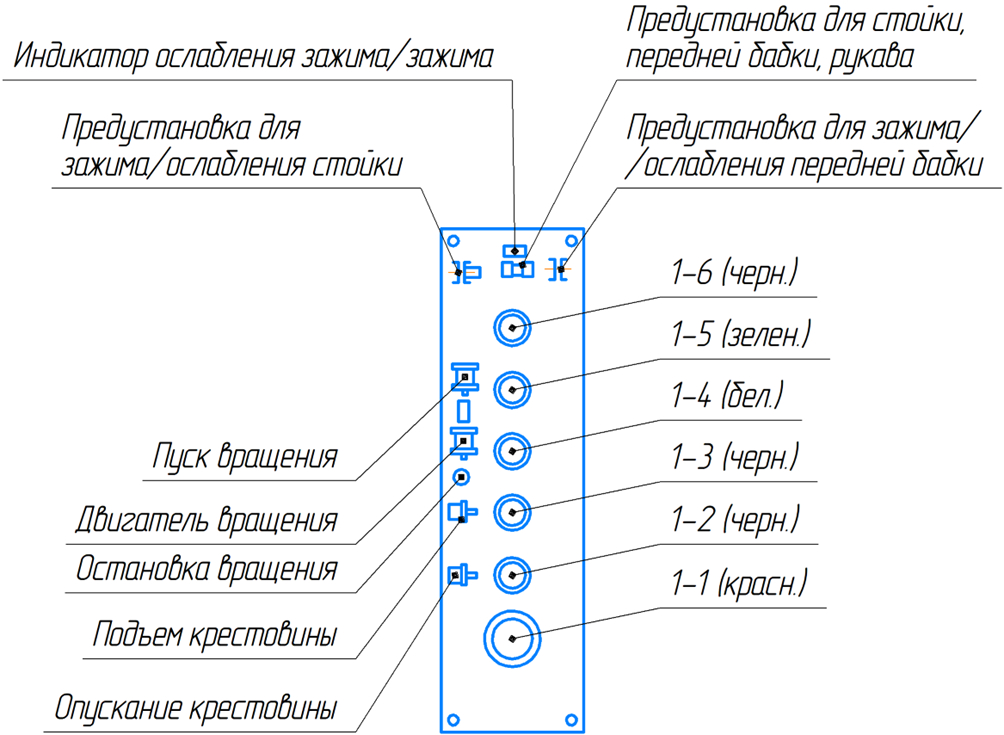
Эксплуатация станка
Автоматический режим сверления:
- Нажмите кнопку пуска основного двигателя 1-5 (см. рис. 8,9);
- Поверните первую ручку 1-12 выбора скорости шпинделя и выберите подходящую скорость:
- Поверните первую ручку 1-12 подачи шпинделя и выберите соответствующую подачу;
- Настроите глубину сверления. (см. подробную информацию о подаче шпинделя ниже);
- Переместите ручку автоматической подачи 1-15 в положение «подача»;
- Рычагом 1-13 установить направление вращения шпинделя.
- Вытяните рычаг 1-9 для автоматической подачи;
Ручная подача:
Существует два способа включения ручной подачи:
Для перехода из описанного выше режима автоматической подачи в режим ручной подачи нужно нажать на рычаг 1-15 в горизонтальное положение, отжать рычаги 1-9, автоматическая подача отключена, осуществлять управление станком с помощью рычага 1-9;
Нарезание резьбы:
- Нажмите кнопку пуска 1-5 главного двигателя;
- Поворачивая ручку скорости шпинделя 1-12, выберите скорость шпинделя.
- Рычагом 1-13 установить направление вращения шпинделя.
- Переведите рычаг в положение вращения по часовой стрелке, в ручную завести инструмент в деталь – после достижения предустановленной глубины сверления будет выполнена нарезка резьбы.
- Переведите ручку 1-13 в положение «против часовой стрелки», чтобы вывести инструмент из детали.
Изменения направления вращения шпинделя происходит от рычага 1-13.
Подачи шпинделя:
- автоматическая (опустить рычаг 1-15, отжать рычаги 1-9)
- ручная подача (вращение рычагов 1-9)
- микроподача (поднять рычаг 1-15 в горизонтальное положение, отжать рычаги 1-9, вращать маховик 1-17).
Настройка глубины сверления:
1. Подвести инструмент к обрабатываемой детали
2. Повернуть регулятор 1-8, при этом шкала вращается относительно рычагов подачи.
3. Установить круговую шкалу на нужную глубину сверления, относительно риски «0» на сверлильной головке.
4. Повернуть регулятор на 180 градусов, и зажать его с обратной стороны.
5. Утопить рычаг 1-7.
Управляемый останов станка:
1.Поднимите ручку автоматической подачи 1-15, отключите автоматическую подачу.
2. Нажмите рычаг перемещения шпинделя 1-9, отключите автоматическую подачу.
3. Остановите основной двигатель нажатием кнопки.
4. Отключите подачу охлаждающей жидкости.
6. Отключить автомат основного источника питания.
Вертикальное перемещение рукава производится от отдельного электродвигателя через редуктор укрепленный на верхней части колонны, винт подъема и гайку, расположенную в рукаве.
Изменение направления перемещения рукава производится реверсированием электродвигателя.
Перемещение сверлильной головки осуществляется с помощью штурвала 1-10.
Наладка станка
Обрабатываемая деталь, в зависимости от ее габаритных размеров, крепится на плите или на столе станка. Крепление детали должно быть надежным, так как во время сверления деталь может провернуться и вызвать травму рабочего и повреждение станка.
В соответствии с выполняемой на станке операции подбирается и устанавливается в шпиндель вспомогательный. и режущий инструменты. При последовательной работе несколькими инструментами пользуются быстросменным патроном. В случае нарезания резьбы обязательно устанавливают предохранительный патрон.
При работе тяжелым инструментом следует отрегулировать пружину противовеса. Регулировка противовеса производится в нижнем положении шпинделя.
Рукав устанавливают на такой высоте, чтобы обработка велась при минимально выдвинутой пиноли шпинделя.
Регулировка станка
Регулировка станка осуществляется по мере необходимости при его эксплуатации, а также при проведении плановых ремонтов.
Конструкция станка предусматривает возможность регулирования отдельных механизмов, детали которых изнашиваются во время эксплуатации.
Указания по регулированию основных механизмов даны в руководстве по эксплуатации станка.
| Максимальный диаметр сверления в стали, мм | 50 |
| Макс. размер нарезаемой резьбы в стали | до M36 |
| Конус шпинделя | MK5 |
| Диаметр гильзы шпинделя, мм | 80 |
| Число скоростей шпинделя | 16 |
| Частота врашения шпинделя, об/мин | 25…2000 |
| Наибольший крутящий момент на шпинделе, Н*м | 500 |
| Число ступеней рабочих подач | 16 |
| Пределы подачи шпинделя, мм/об | 0,04...3,2 |
| Наибольшее усилие подачи, кН | 18 |
| Расстояние от торца шпинделя до рабочей поверхности основания, мм | 330...1210 |
| Наибольшее перемещение шпинделя, мм | 315 |
| Перемещение шпинделя на один оборот лимба, мм | 122 |
| Перемещение шпинделя на одно деление лимба, мм | 1 |
| Наибольшее вертикальное перемещение рукава по колонне, мм | 600 |
| Скорость вертикального перемещения рукава, мм/сек | 24 |
| Вылет шпинделя, мм | 360...1590 |
| Наибольшее перемещение сверлильной головы по рукаву, мм | 1250 |
| Наибольший угол поворота рукава вокруг оси колонны, ° | +/-180 |
| Наибольшая масса инструмента, устанавливаемая на станке, кг | 15 |
| Габариты стола, мм | 625х500х500 |
| Размеры основания, мм | 980х2370 |
| Мощность двигателя главного привода, кВт | 4 |
| Мощность двигателя перемещения рукава, кВт | 1,5 |
| Можность двигателя гидрозажима колонны, кВт | 0,75 |
| Мощность двигателя насоса СОЖ, кВт | 0,09 |
| Габариты (ДxШxВ), мм | 2500х1050х2800 |
| Масса, кг | 3600 |
Станок радиально-сверлильный OVTO 2A554 в сборе - 1 шт.
В том числе:
- Система подачи СОЖ - 1 к-т
- Светильник - 1 шт.
- Коробчатый стол - 1 шт.
ЗИП
- Ключ к электрошкафу - 1 шт.
- Шестигранная гайка M24 - 12 шт.
- Винт основания M24×450 - 6 шт.
- Винт для Т-образного паза M24 - 6 шт.
- Шайба 24 - 12 шт.
Документация:
- Руководство по эксплуатации - 1 шт.
- Паспорт станка - 1 шт.

поставки прекращены
Вы просматривали
Смотрите ещё
 OVTO RD-100 Радиально-сверлильный станок
 OVTO RD-80 Радиально-сверлильный станок
 OVTO RD-63.01 Радиально-сверлильный станок rd-63
 OVTO RD-50 Радиально-сверлильный станок
 OVTO 2A554 Радиально-сверлильный станок